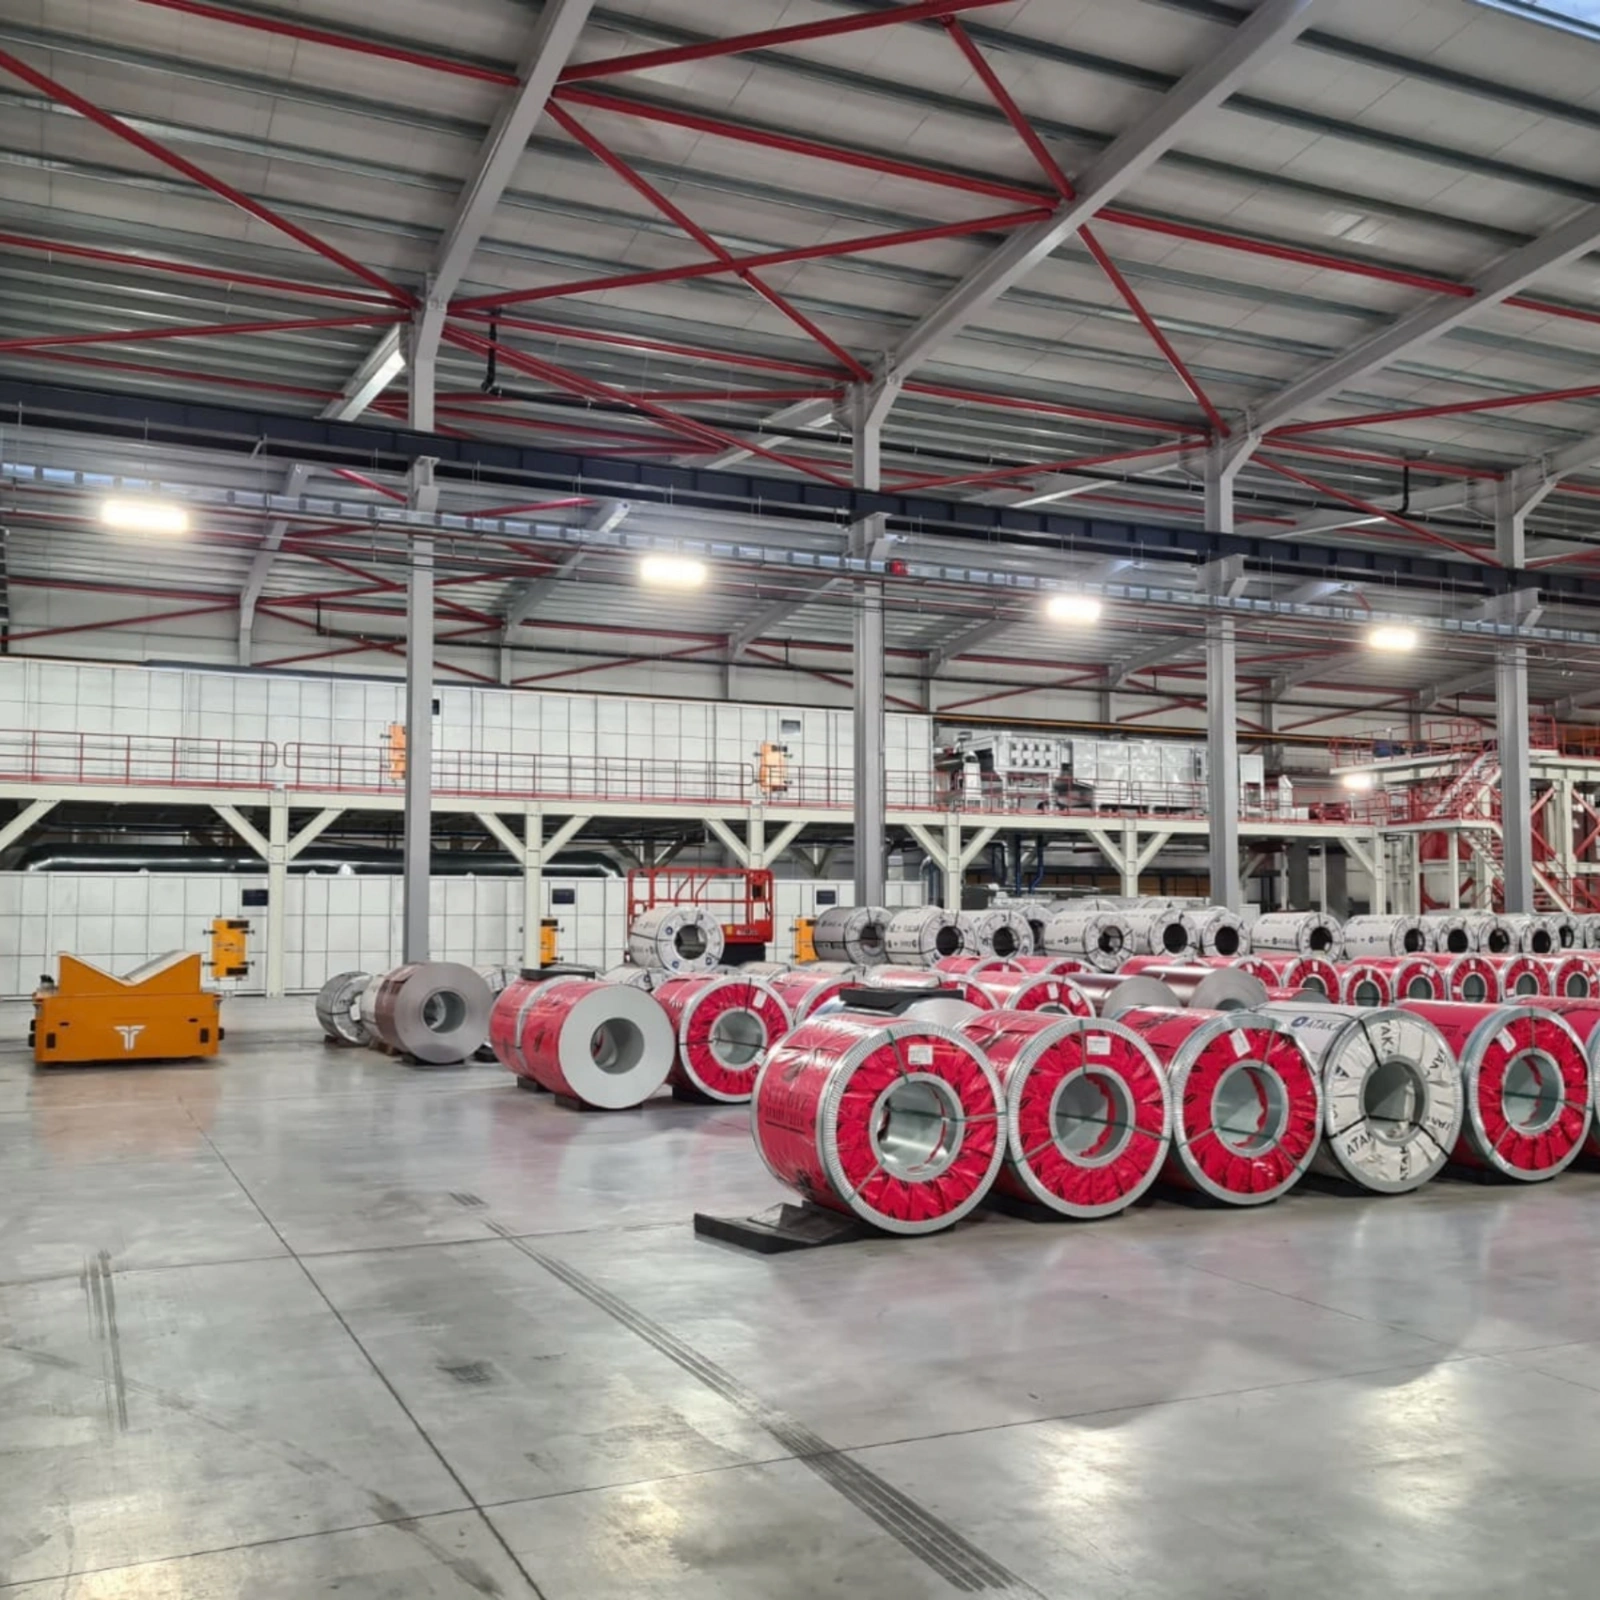

Rulo Sac Boya Hattı Fırınları

IPM Isı Proje Makina, rulo sac boya hatlarında kullanılan endüstriyel kurutma ve boya kürleme fırınlarının tasarım, mühendislik, imalat, montaj ve devreye alma süreçlerini gerçekleştirmektedir.
Sürekli rulo sac boya hatlarının en kritik proses ekipmanlarından biri olan kurutma ve kürleme fırınları; sac yüzeyine uygulanan astar, son kat boya ve farklı kaplama sistemlerinin kontrollü sıcaklık ve süre altında kurutulmasını ve kürlenmesini sağlar. Fırın performansı, nihai ürünün yüzey kalitesi, boya yapışması, renk ve parlaklık homojenliği ile hattın üretim kapasitesi üzerinde doğrudan etkilidir.
IPM tarafından üretilen fırın sistemleri; işlenecek sacın cinsi ve kalınlığı, bant genişliği, hat hızı, kullanılan boya ve kaplama özellikleri, hedef proses sıcaklıkları ve tesisin üretim kapasitesi dikkate alınarak projeye özel olarak tasarlanır. Böylece fırın, yalnızca gerekli sıcaklığa ulaşan bir ekipman olarak değil, boya hattının tamamıyla uyumlu çalışan bir proses sistemi olarak ele alınır.
Rulo sac boya hatlarında sac, boya uygulamasının ardından sürekli hareket halinde fırın içerisinden geçirilir. Bu süreçte kaplama içerisindeki uçucu bileşenlerin kontrollü şekilde uzaklaştırılması ve boya filminin istenilen özelliklere ulaşacak şekilde kürlenmesi gerekir.
IPM kurutma ve kürleme fırınlarında sıcak hava sirkülasyonu, hava dağılımı, bölgesel sıcaklık kontrolü, egzoz sistemi ve proses süresi hattın çalışma şartlarına göre projelendirilir. Fırın içerisindeki farklı bölgelerin bağımsız olarak kontrol edilebilmesi sayesinde sac boyunca kontrollü ve dengeli bir ısıl proses oluşturulması amaçlanır.
Hat hızı, sac kalınlığı veya kullanılan kaplama sisteminin değişmesi durumunda proses parametrelerinin uygun şekilde yönetilebilmesi, farklı üretim reçetelerinin aynı hat üzerinde uygulanmasına olanak sağlar.
Rulo sac boya hatlarının konfigürasyonuna bağlı olarak primer ve son kat boya uygulamalarından sonra ayrı kürleme fırınları kullanılabilir.
Primer Kürleme Fırını, yüzey hazırlama işlemlerinin ardından uygulanan astar boyanın kontrollü şekilde kürlenmesini sağlar. Bu aşama, sonraki boya katmanının yüzeye tutunması ve kaplama sisteminin uzun süreli performansı açısından önem taşır.
Son Kat Boya Kürleme Fırını ise nihai renk ve yüzey özelliklerini oluşturan kaplamanın kürlenmesi için kullanılır. Fırın tasarımı; kullanılan boya sistemi, istenilen ürün özellikleri, hat kapasitesi ve hedef metal sıcaklığı dikkate alınarak gerçekleştirilir.
IPM, projenin ihtiyacına göre primer ve son kat kürleme bölümlerini hat mimarisine uygun şekilde projelendirerek üretmektedir.
Kurutma ve kürleme prosesinde yalnızca yüksek sıcaklık elde edilmesi yeterli değildir. Isının sac yüzeyine kontrollü ve homojen biçimde aktarılması gerekir.
Bu nedenle fırın içerisindeki sıcak hava sirkülasyonu ve hava dağıtım sistemi, prosesin temel tasarım unsurlarından biri olarak ele alınır. Fanlar, hava kanalları, nozullar ve sıcak hava dönüş sistemleri fırın geometrisi ve üretim kapasitesine göre boyutlandırılır.
Doğru hava dağılımı sayesinde sac yüzeyinde mümkün olduğunca homojen sıcaklık dağılımı elde edilmesi, proses kararlılığının korunması ve boya yüzeyinde oluşabilecek kalite problemlerinin azaltılması hedeflenir.
Fırınlar, proses ihtiyacına göre birden fazla bağımsız sıcaklık kontrol bölgesi ile tasarlanabilir. Her bölgenin çalışma sıcaklığı ve hava sirkülasyonu üretim reçetesine göre kontrol edilerek sacın fırın boyunca ihtiyaç duyulan ısıtma eğrisini takip etmesi sağlanır.
Çok bölgeli yapı; farklı sac kalınlıkları, hat hızları ve boya sistemlerinde üretim esnekliği sağlarken prosesin daha hassas şekilde yönetilmesine de olanak verir.
Rulo sac boya hatlarında fırınlar, hattın önemli enerji tüketim noktalarından biridir. Bu nedenle IPM projelerinde enerji kullanımı, fırın tasarımının önemli kriterlerinden biri olarak değerlendirilir.
Fırın gövdesinde uygun ısı izolasyonu, kontrollü hava sirkülasyonu, optimize edilmiş yanma sistemleri ve proses ihtiyacına göre uygulanabilecek ısı geri kazanım çözümleriyle enerji kayıplarının azaltılması hedeflenir.
Uygun projelerde egzoz havasında bulunan ısıl enerjinin geri kazanılması ve yeniden proses içerisinde değerlendirilmesine yönelik sistemler entegre edilebilir. Böylece tesisin toplam enerji tüketiminin ve işletme maliyetlerinin azaltılmasına katkı sağlanabilir.
Solvent bazlı boya kullanılan hatlarda kurutma ve kürleme sırasında ortaya çıkan solvent içerikli proses havasının kontrollü şekilde fırından uzaklaştırılması gerekir.
IPM, fırın egzoz sistemlerini tesisin proses şartları dikkate alınarak projelendirebilir ve ihtiyaç halinde termal oksidasyon, RTO ve ısı geri kazanım sistemleriyle entegre çözümler oluşturabilir.
Bu yaklaşım sayesinde fırın, egzoz, emisyon kontrolü ve enerji geri kazanımı birbirinden bağımsız ekipmanlar yerine aynı prosesin parçaları olarak değerlendirilebilir.
Fırın sistemleri, üretim prosesinin sürekli izlenebilmesi ve kontrol edilebilmesi amacıyla otomasyon altyapısıyla birlikte projelendirilebilir.
Sıcaklık değerleri, fan ve brülör çalışma durumları, proses bölgeleri, basınç ve hava akışı gibi kritik parametreler sistem üzerinden takip edilebilir. Üretilecek ürün tipine göre farklı çalışma reçetelerinin oluşturulması ve proses parametrelerinin kontrollü şekilde yönetilmesi sağlanabilir.
Güvenlik senaryoları ve gerekli interlock sistemleri de fırının ve hattın çalışma prensibine uygun olarak otomasyon sistemine entegre edilir.
Her rulo sac boya hattının kapasitesi, yerleşimi ve proses gereksinimleri farklıdır. Bu nedenle IPM Isı Proje Makina, kurutma ve kürleme fırınlarını standart bir ekipman yaklaşımı yerine projenin teknik ihtiyaçlarına göre tasarlamaktadır.
Projelendirme aşamasında;
Sac cinsi, kalınlığı ve bant genişliği,
Maksimum ve minimum hat hızları,
Kullanılacak boya ve kaplama sistemleri,
Primer ve son kat prosesleri,
Hedef proses ve metal sıcaklıkları,
Fırında kalış süresi,
Tesis yerleşimi ve mevcut alan,
Isıtma yöntemi ve yakıt tipi,
Egzoz ve emisyon gereksinimleri,
Enerji verimliliği ve ısı geri kazanım olanakları,
Otomasyon ve kontrol ihtiyaçları
bir bütün olarak değerlendirilir.
Bu veriler doğrultusunda mekanik tasarım, termal hesaplamalar, hava sirkülasyon sistemi, fırın gövdesi, izolasyon, ısıtma sistemi, egzoz altyapısı ve otomasyon bileşenleri projeye özel olarak oluşturulur.
2002 yılından bu yana endüstriyel ısı sistemleri, enerji geri kazanımı ve özel proses makineleri alanlarında faaliyet gösteren IPM Isı Proje Makina; sahip olduğu mühendislik ve üretim tecrübesini rulo sac boya hatlarının termal proseslerine aktarmaktadır.
Rulo sac boya hattı kurutma ve kürleme fırınlarında projelendirme, mühendislik, imalat, montaj, otomasyon entegrasyonu ve devreye alma süreçlerini tek bir yapı altında gerçekleştirerek, müşterinin üretim şartlarına özel çözümler sunmaktadır.
IPM'nin yaklaşımı; yüksek üretim kapasitesi, kararlı proses kontrolü, homojen ısı dağılımı, enerji verimliliği, yüzey kalitesi ve uzun süreli endüstriyel çalışma koşullarını birlikte değerlendiren sistemler geliştirmektir.
Rulo sac boya hattı yatırımlarınız, mevcut hat kapasite artışları ve kurutma/kürleme fırını modernizasyon projeleriniz için IPM Isı Proje Makina ile iletişime geçebilirsiniz.